Kolieskom myši alebo dvojklikom priblížite fotku
Extol
SKU: 88988 · EAN: 8595126990141
Zváračka polyfúzna 1070W Extol Premium
Skladom 1 ks · Expedícia dnes pri objednávke do 14:00
- Polyfúzna zváračka Extol Premium s príkonom 1070 W spája rúrky a tvarovky z polypropylénu (PP-R, PP-RCT, PP-MRC) alebo polyetylénu (PE) hrdl...
64,90 € / ks
52,76 € bez DPH
Doprava do 24 h
Vrátenie 14 dní
Záruka 24 mesiacov
eshop@spojak.sk
Popis
Technické parametre
Doprava
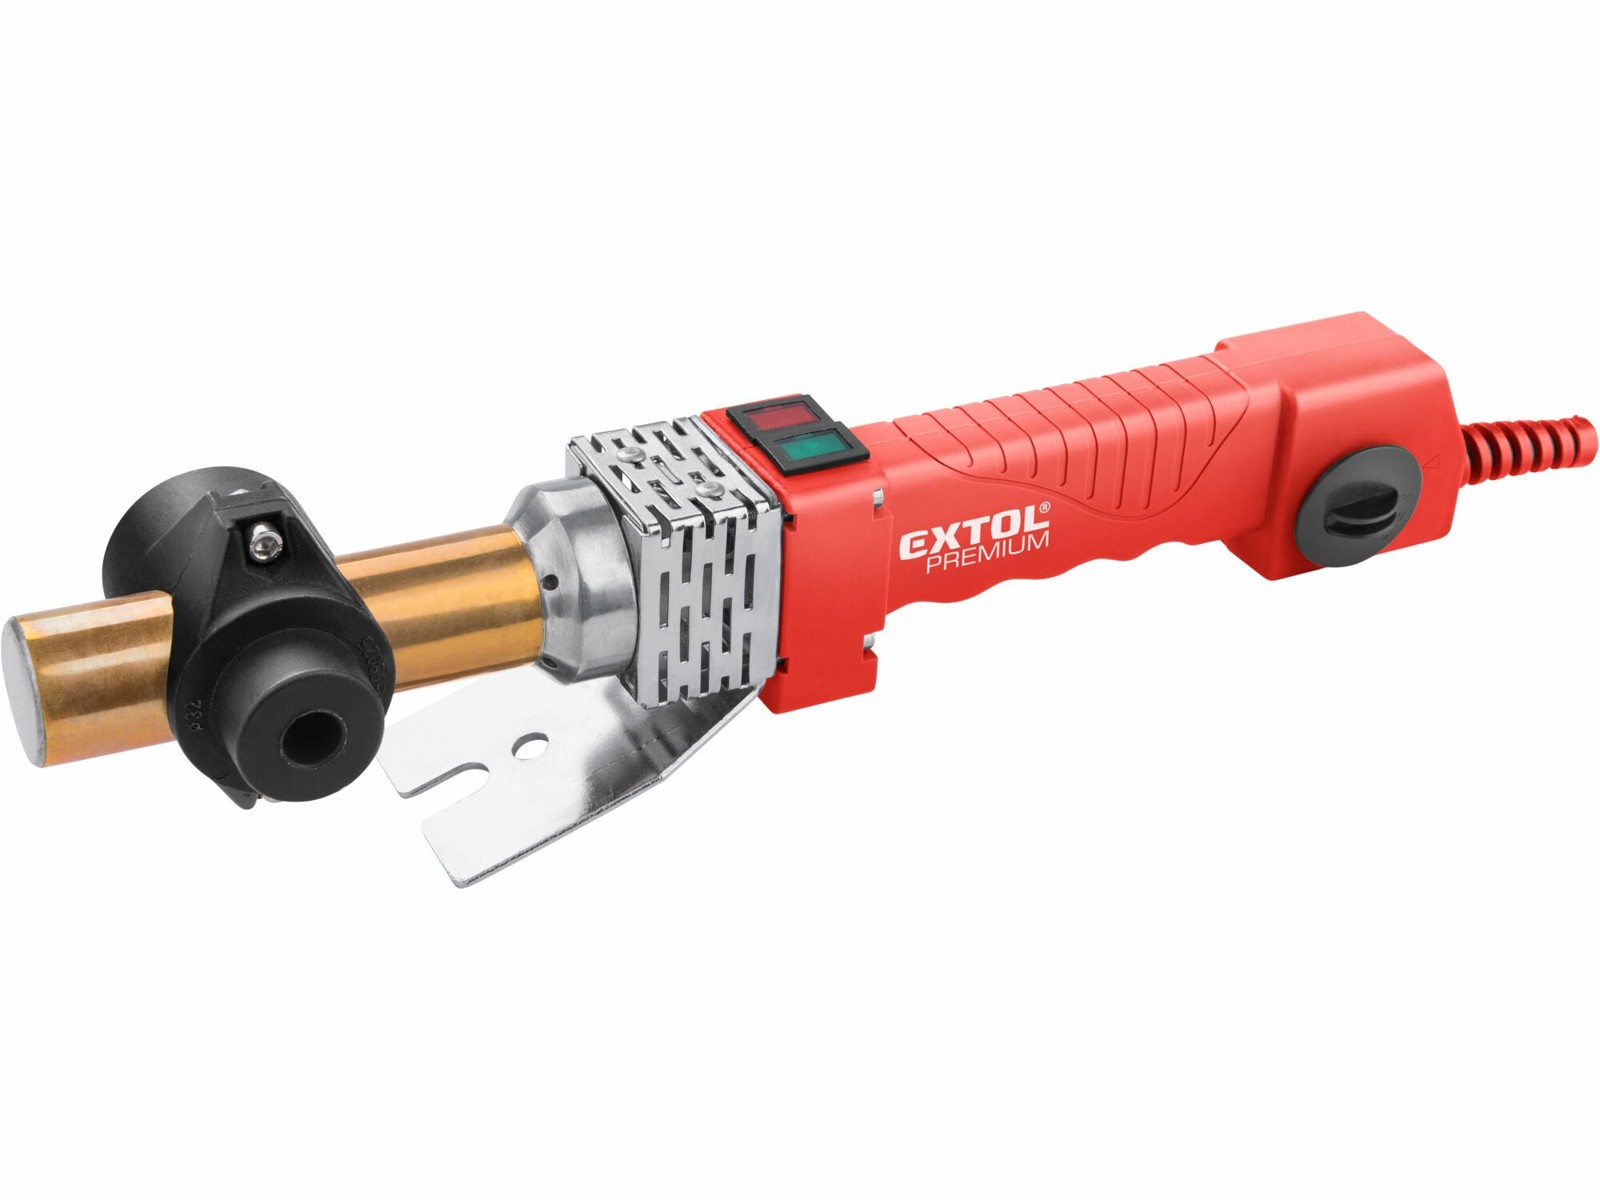
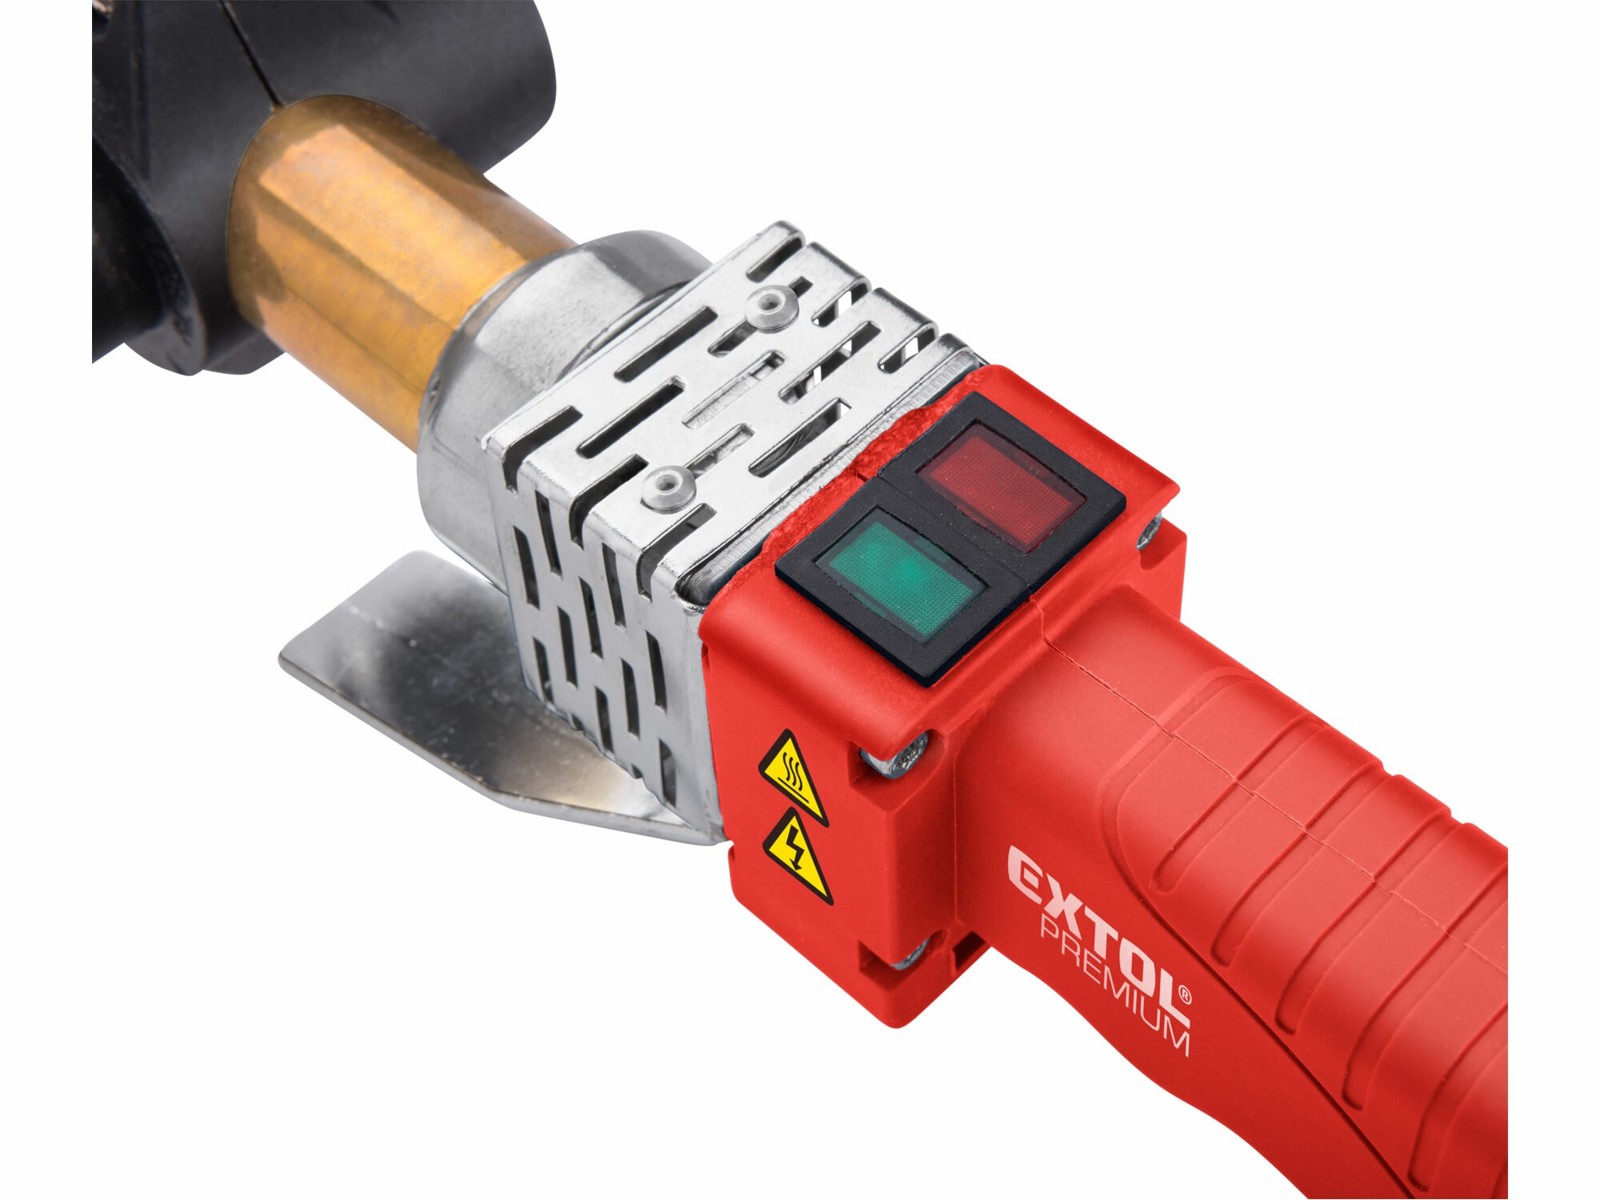
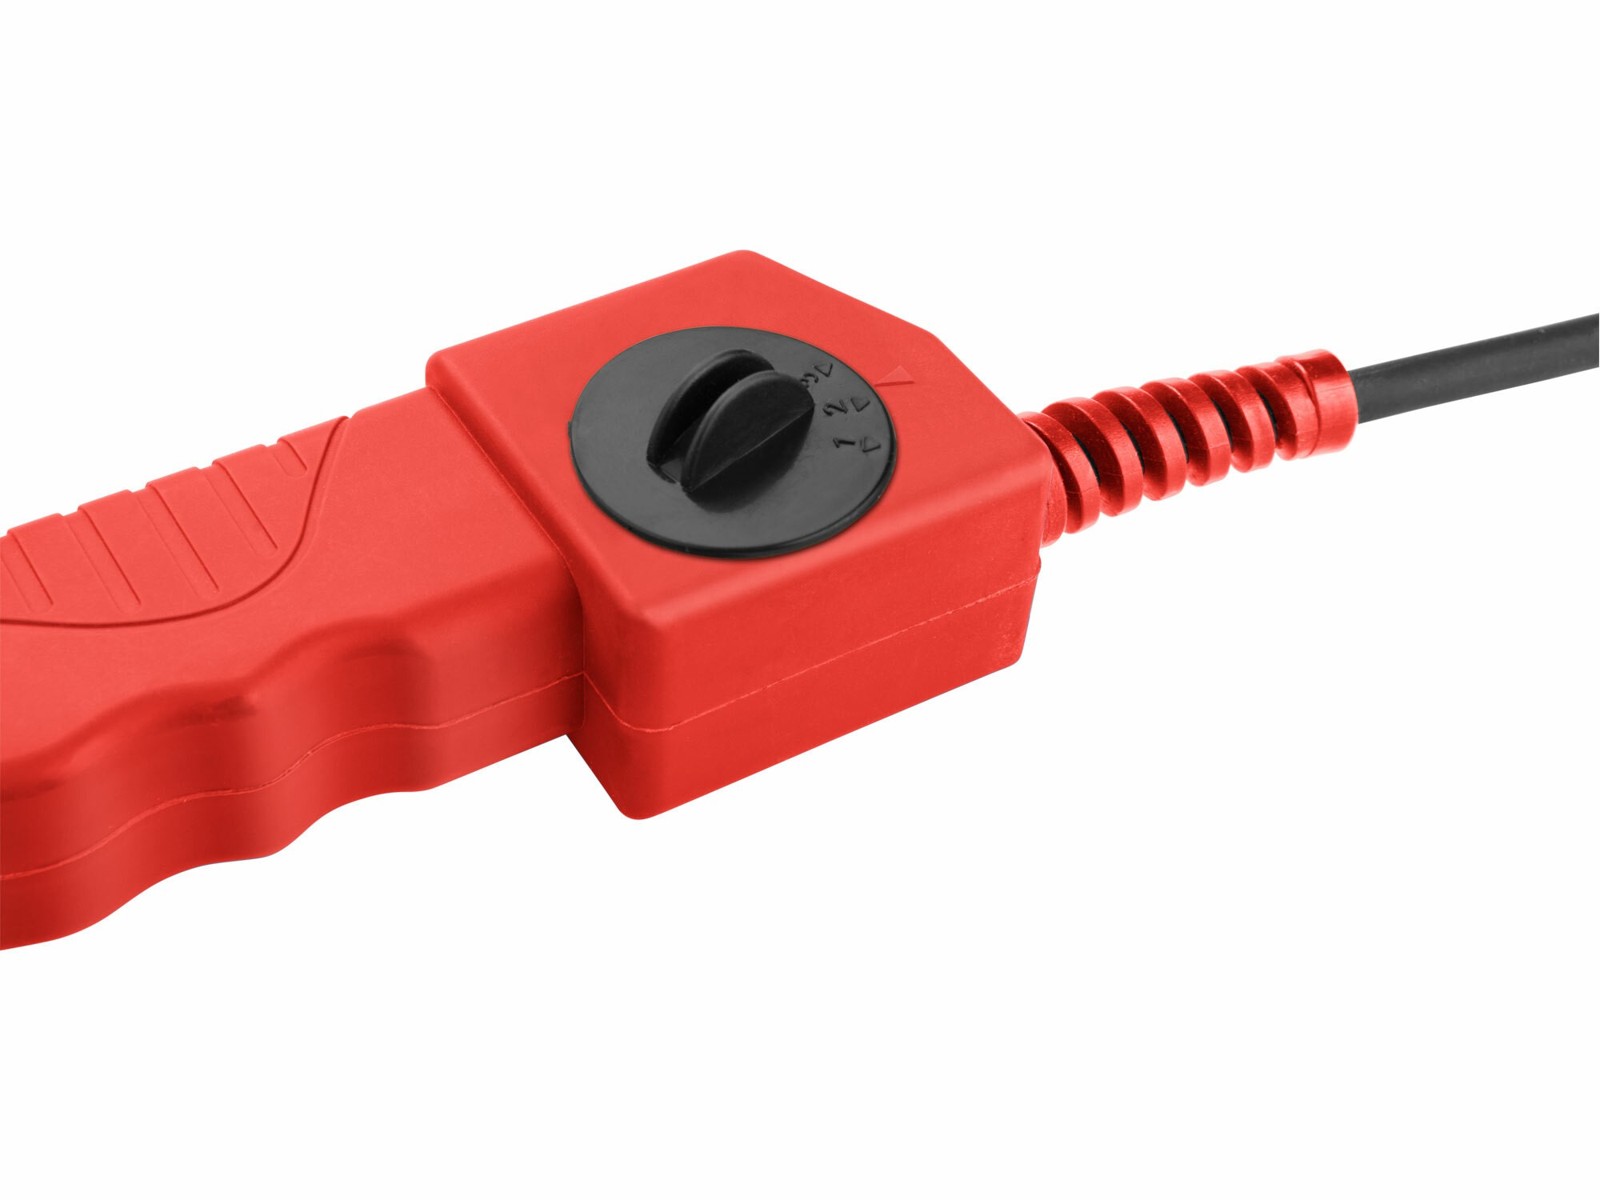
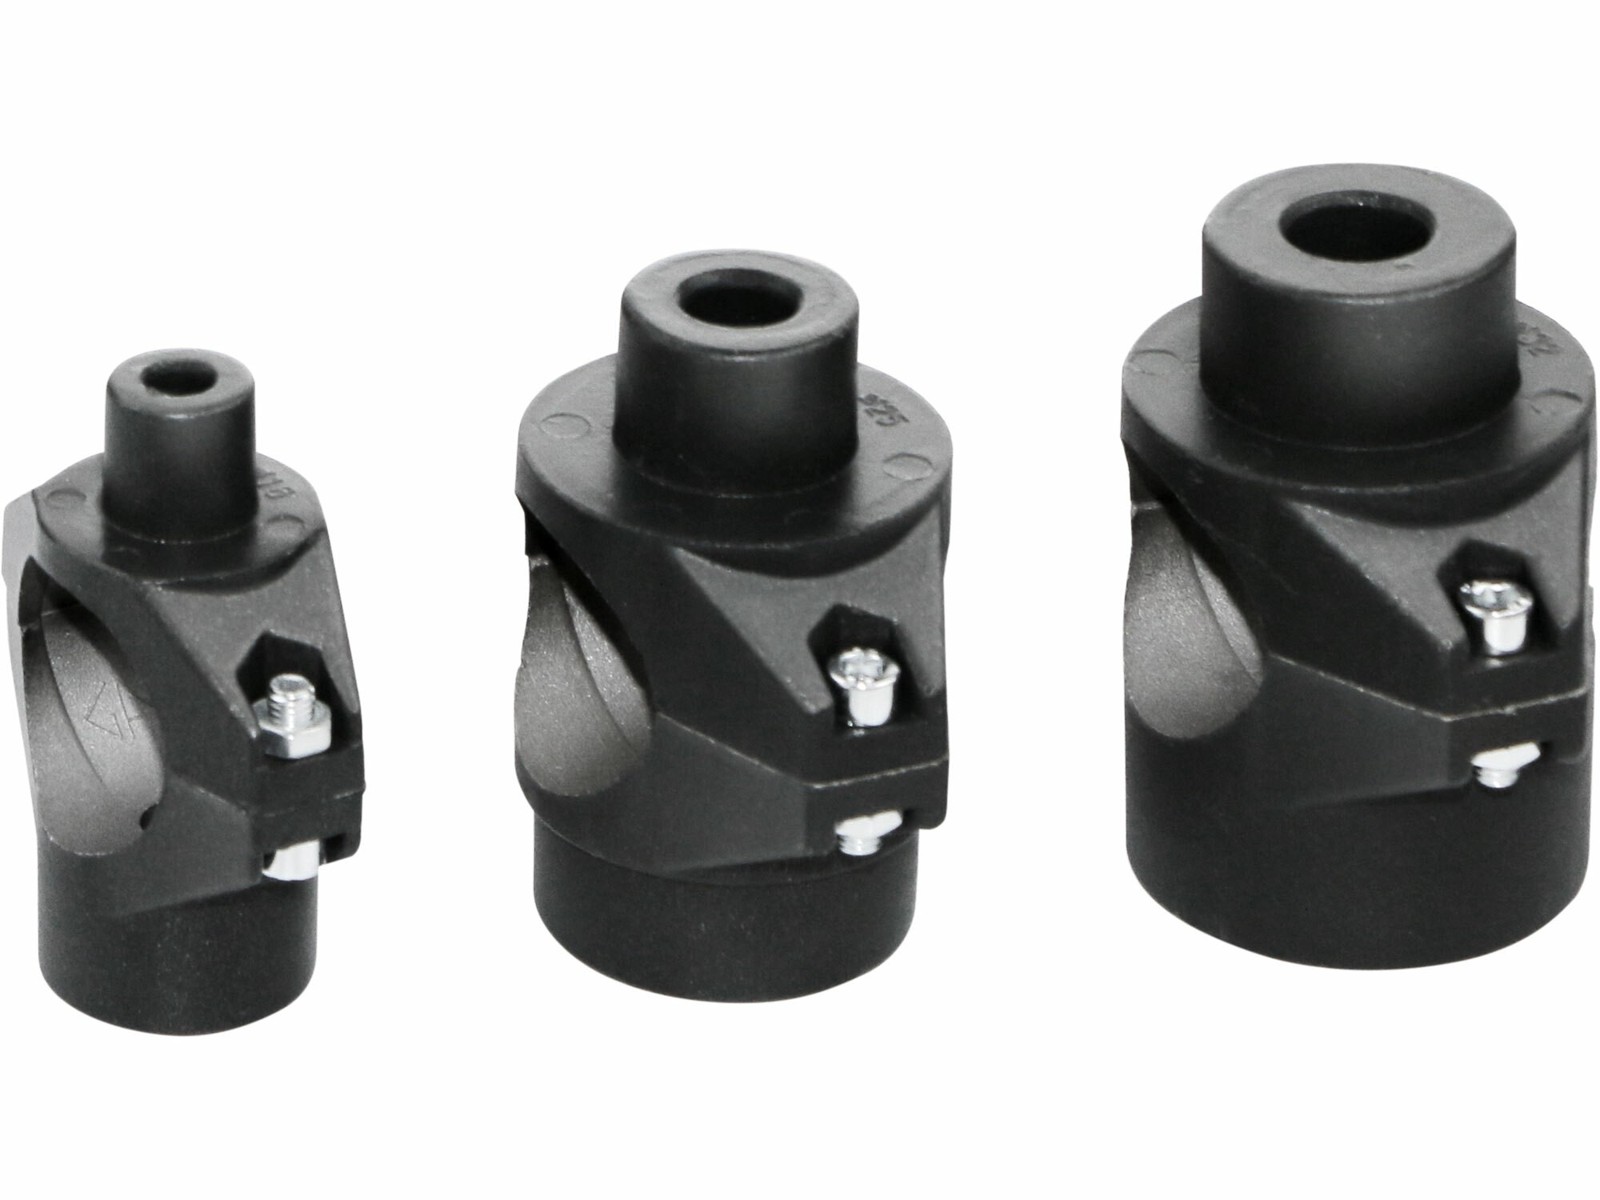
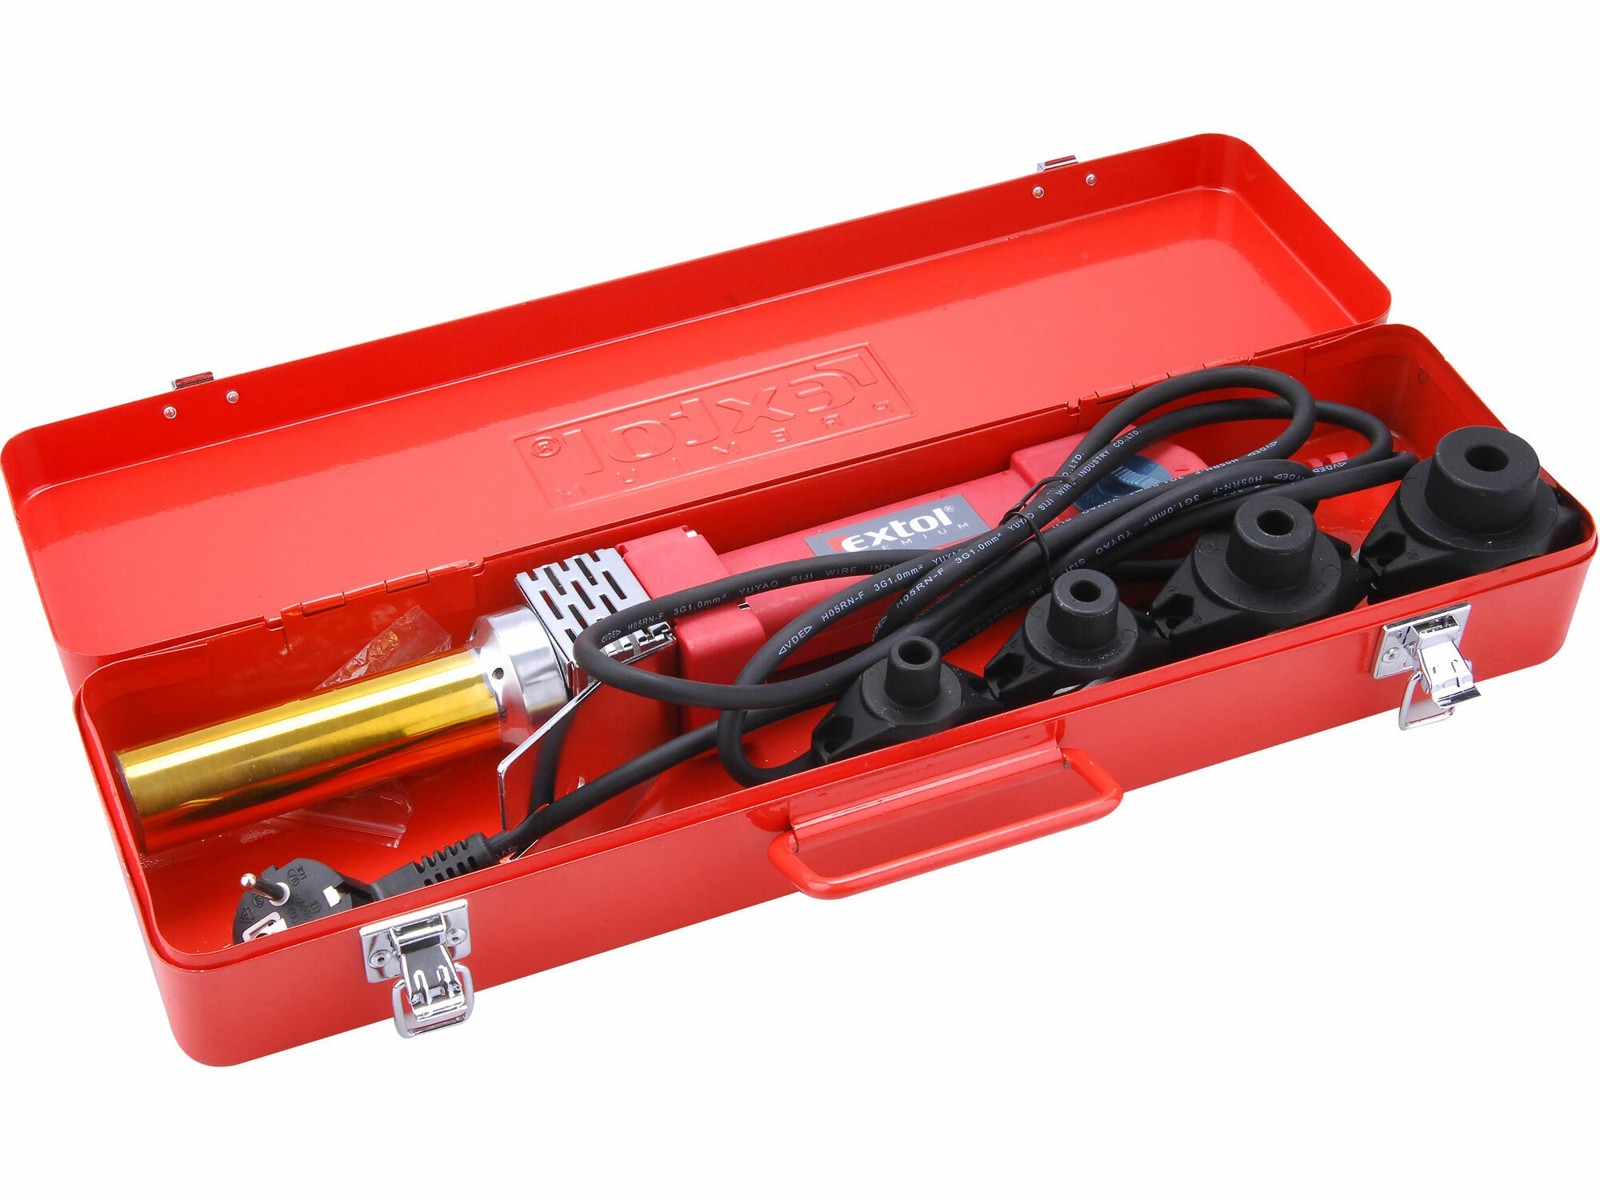
Polyfúzna zváračka Extol Premium s príkonom 1070 W spája rúrky a tvarovky z polypropylénu (PP-R, PP-RCT, PP-MRC) alebo polyetylénu (PE) hrdlovým zváraním: natavený koniec rúrky sa zasunie do natavenej tvarovky a vznikne homogénny spoj, ktorý je podľa výrobcu pevnejší než samotná rúrka. V plechovom kufri sú štyri nahrievacie nadstavce pre rúrky s priemerom 16, 20, 25 a 32 mm s dvojitou teflónovou antiadhéznou úpravou. Teplotu nastavíte otočným regulátorom, elektronika ju stabilne drží a tepelná poistka chráni ohrievacie teleso pred prehriatím. Zváračka sa nahreje približne za 2 minúty, kontrolky ukazujú pripojenie k sieti aj dosiahnutie nastavenej teploty a 3 m kábel necháva dosť voľnosti pri práci; samotný prístroj (bez kábla a príslušenstva) váži 0,8 kg.
Použitie
Zváračku využijete pri inštalácii nových rozvodov vody alebo pri výmene časti potrubia. Rúrky režte ostrými nožnicami na plastové rúrky. Zváračka je počas práce aj dlho po nej veľmi horúca, preto ju používajte so stojančekom, dávajte pozor na popálenie a pri manipulácii s horúcimi dielmi používajte vhodné ochranné pomôcky, napríklad pracovné rukavice. Teploty pre PP a PE a časy zvárania pre jednotlivé priemery rúrok sú uvedené nižšie; vždy si prečítajte aj návod výrobcu.
Najčastejšie otázky
Na akú teplotu nastaviť polyfúznu zváračku pre PP a pre PE rúrky?
Na nahrievacom tŕni a hrdle má byť 260 °C (± 10 °C) pri spájaní polypropylénu (PP) a 210 °C (± 10 °C) pri polyetyléne (PE). Teplotu merajte priamo na nadstavci kontaktným teplomerom – bezkontaktné môžu byť dosť nepresné – a regulátorom ju dolaďte; polohy 1 až 3 na regulátore zodpovedajú len orientačne 240, 270 a 300 °C na ohrievacom telese.
Ako dlho nahrievať a držať rúrky pri polyfúznom zváraní rúrok 16, 20, 25 a 32 mm?
Podľa tabuľky výrobcu platí pre priemery 16, 20, 25 a 32 mm (v tomto poradí): hĺbka zasunutia 13, 14, 15 a 17 mm, čas nahrievania 5, 5, 7 a 8 s, potom čas na korekciu spoja 4, 4, 4 a 6 s a čas fixácie (nehybné držanie) 6, 6, 10 a 10 s. Obe časti nahrievajte bez pootáčania a bez zmeny uhla sklonu; po zasunutí možno spoj ešte upraviť počas času na korekciu, potom ho treba držať nehybne.
Čo potrebujem okrem zváračky na spájanie plastových rúrok?
Výrobca odporúča na rezanie kvalitné a ostré nožnice na plastové rúrky (v núdzi pílku na železo), vyznačenie hĺbky zasunutia značkovačom alebo fixkou a odmastenie konca rúrky aj vnútra tvarovky čistou textíliou s acetónom alebo podobným odmasťovadlom. Značkovače nájdete medzi ceruzkami a popisovačmi.
Dá sa polyfúzna zváračka zapojiť do ľubovoľnej zásuvky?
Nie, výrobca vyžaduje sieť 230 V~ 50 Hz a zásuvku na obvode s prúdovým chráničom RCD s vypínacím prúdom najviac 30 mA. Zváračku vždy používajte so stojančekom v bezpečnej vzdialenosti od horľavých materiálov, zaistite vetranie a horúci prístroj nenechávajte bez dozoru.
Kedy môže byť zvar po polyfúznom zváraní plne zaťažený?
Plné zaťaženie zvaru je možné až po úplnom schladnutí, podľa výrobcu minimálne jednu hodinu po spojení. Po zaťažení robte pravidelné kontroly tesnosti; ak sa objaví netesnosť, uzavrite prívod vody a spoj vytvorte celkom nový, pôvodný sa opravovať nedá.
Ako čistiť nahrievacie nadstavce polyfúznej zváračky?
Nadstavce čistite po nahriatí, pri odpojenom prívodnom kábli, textíliou z nesyntetických vlákien, aby sa na ne neprichytil roztavený materiál tkaniny; rozpúšťadlá nepoužívajte a dávajte pozor na popálenie. Ak sa povrchová úprava nadstavcov poškodí, výrobca odporúča nahradiť ich novými originálnymi.
PARAMETRE
Model / kód
16394
SKU
88988
Dĺžka kábla
3 m
Doba nahriatia
cca 2 min
Príkon
1070 W
Teplota ohrievacieho telesa
240–300 °C (orientačne)
Konštrukcia
otočný regulátor teploty, tepelná poistka proti prehriatiu, kontrolky, nadstavce s dvojitou teflónovou úpravou
Vhodné pre
rúrky a tvarovky z PP-R, PP-RCT, PP-MRC a PE
Typ
polyfúzna zváračka (tŕňová)
Hmotnosť
0,8 kg
Balenie
1 ks, plechový kufor, 4 nadstavce
Krytie
IP24
Napätie
230 V
Priemer rúry
16, 20, 25, 32 mm
VÝROBCA A BALENIE
Výrobca
Extol
Hmotnosť 1 ks
0,8 kg
Doprava
- Expedícia do 24 h pri objednávke do 14:00
- Osobný odber na predajni v Liptovskom Mikuláši zadarmo
- Doručenie kuriérom 1–2 pracovné dni
Vrátenie
- Do 14 dní bez udania dôvodu
- Záruka 24 mesiacov
Často kupované spolu
Zváračka polyfúzna 1070W Extol Premium
64,90 €
(tento produkt)
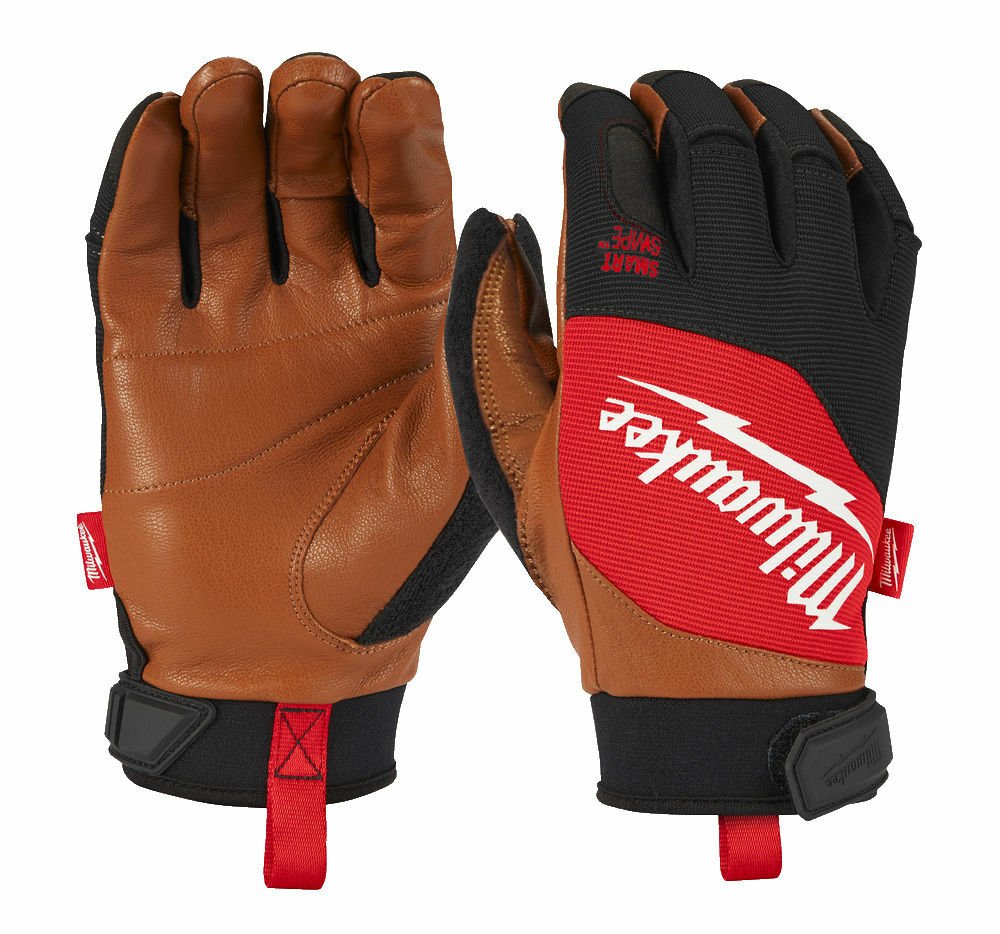
Rukavice pracovné kožené hybridné 9/L Milwaukee
38,90 €
✓ skladom
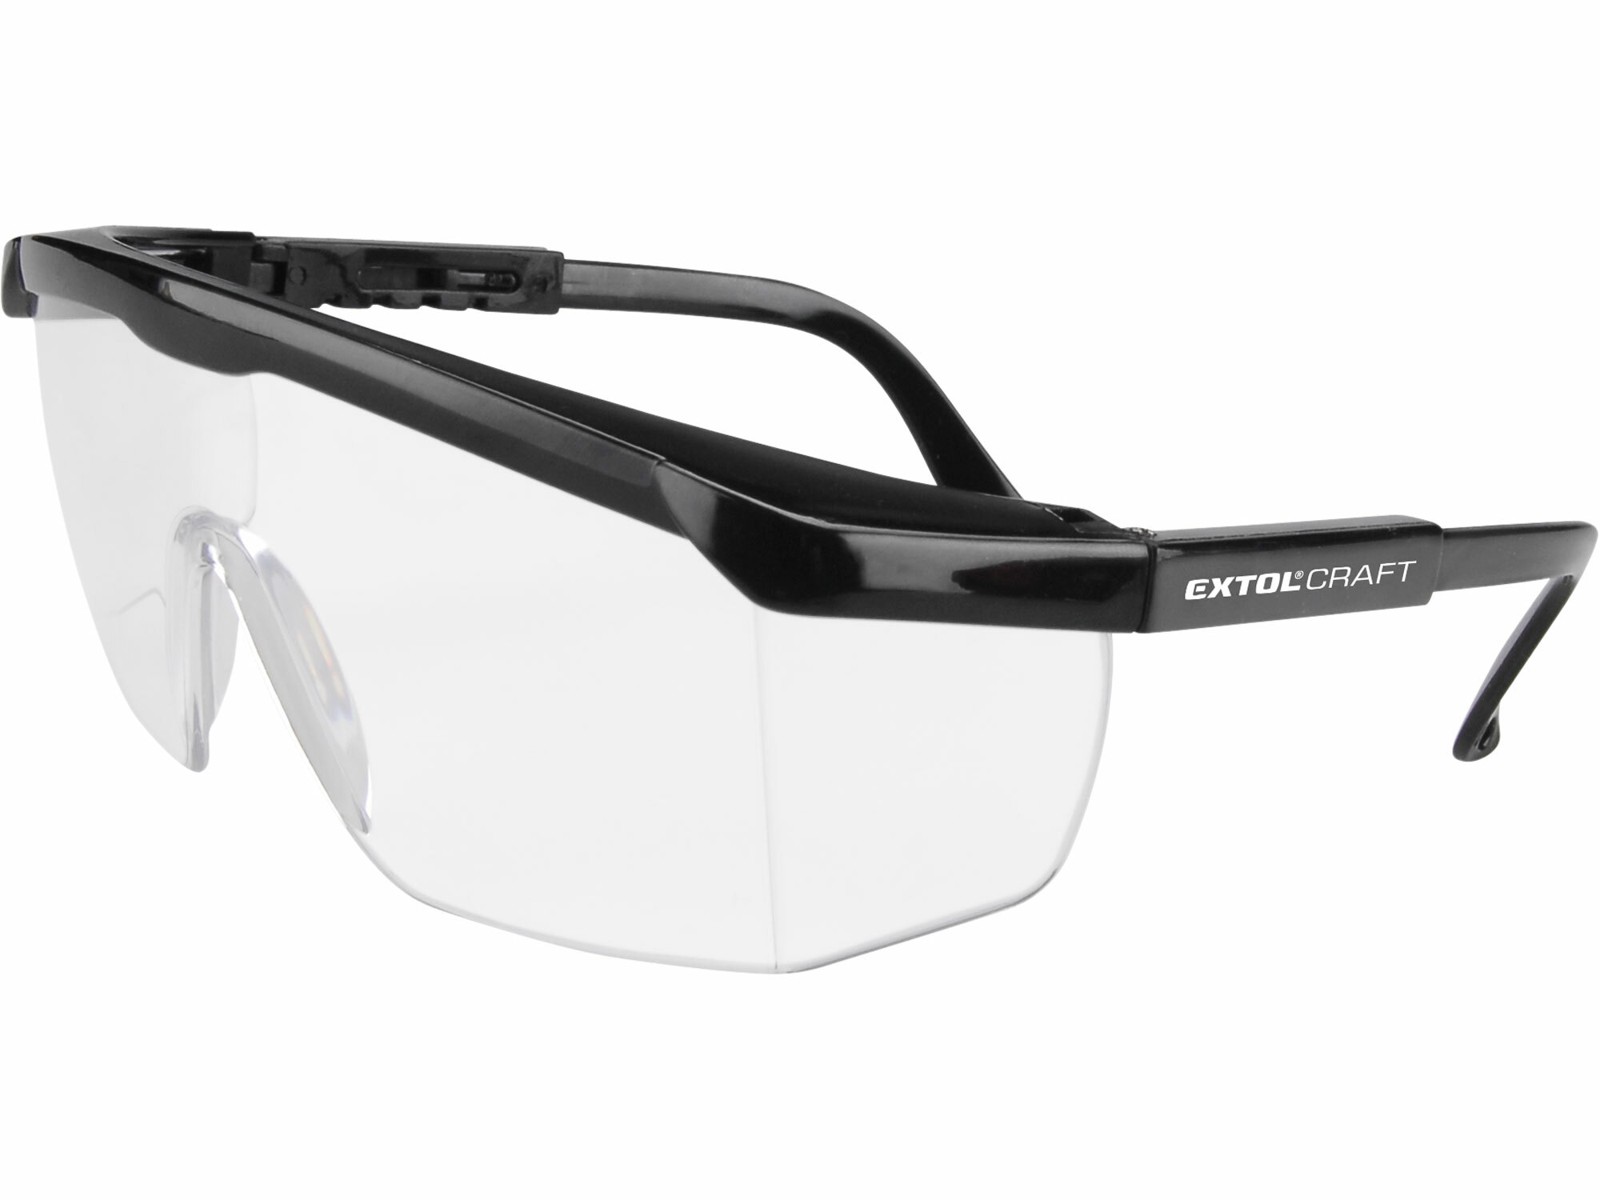
Okuliare ochranné číre s bočnou ochranou Extol
2,90 €
✓ skladom
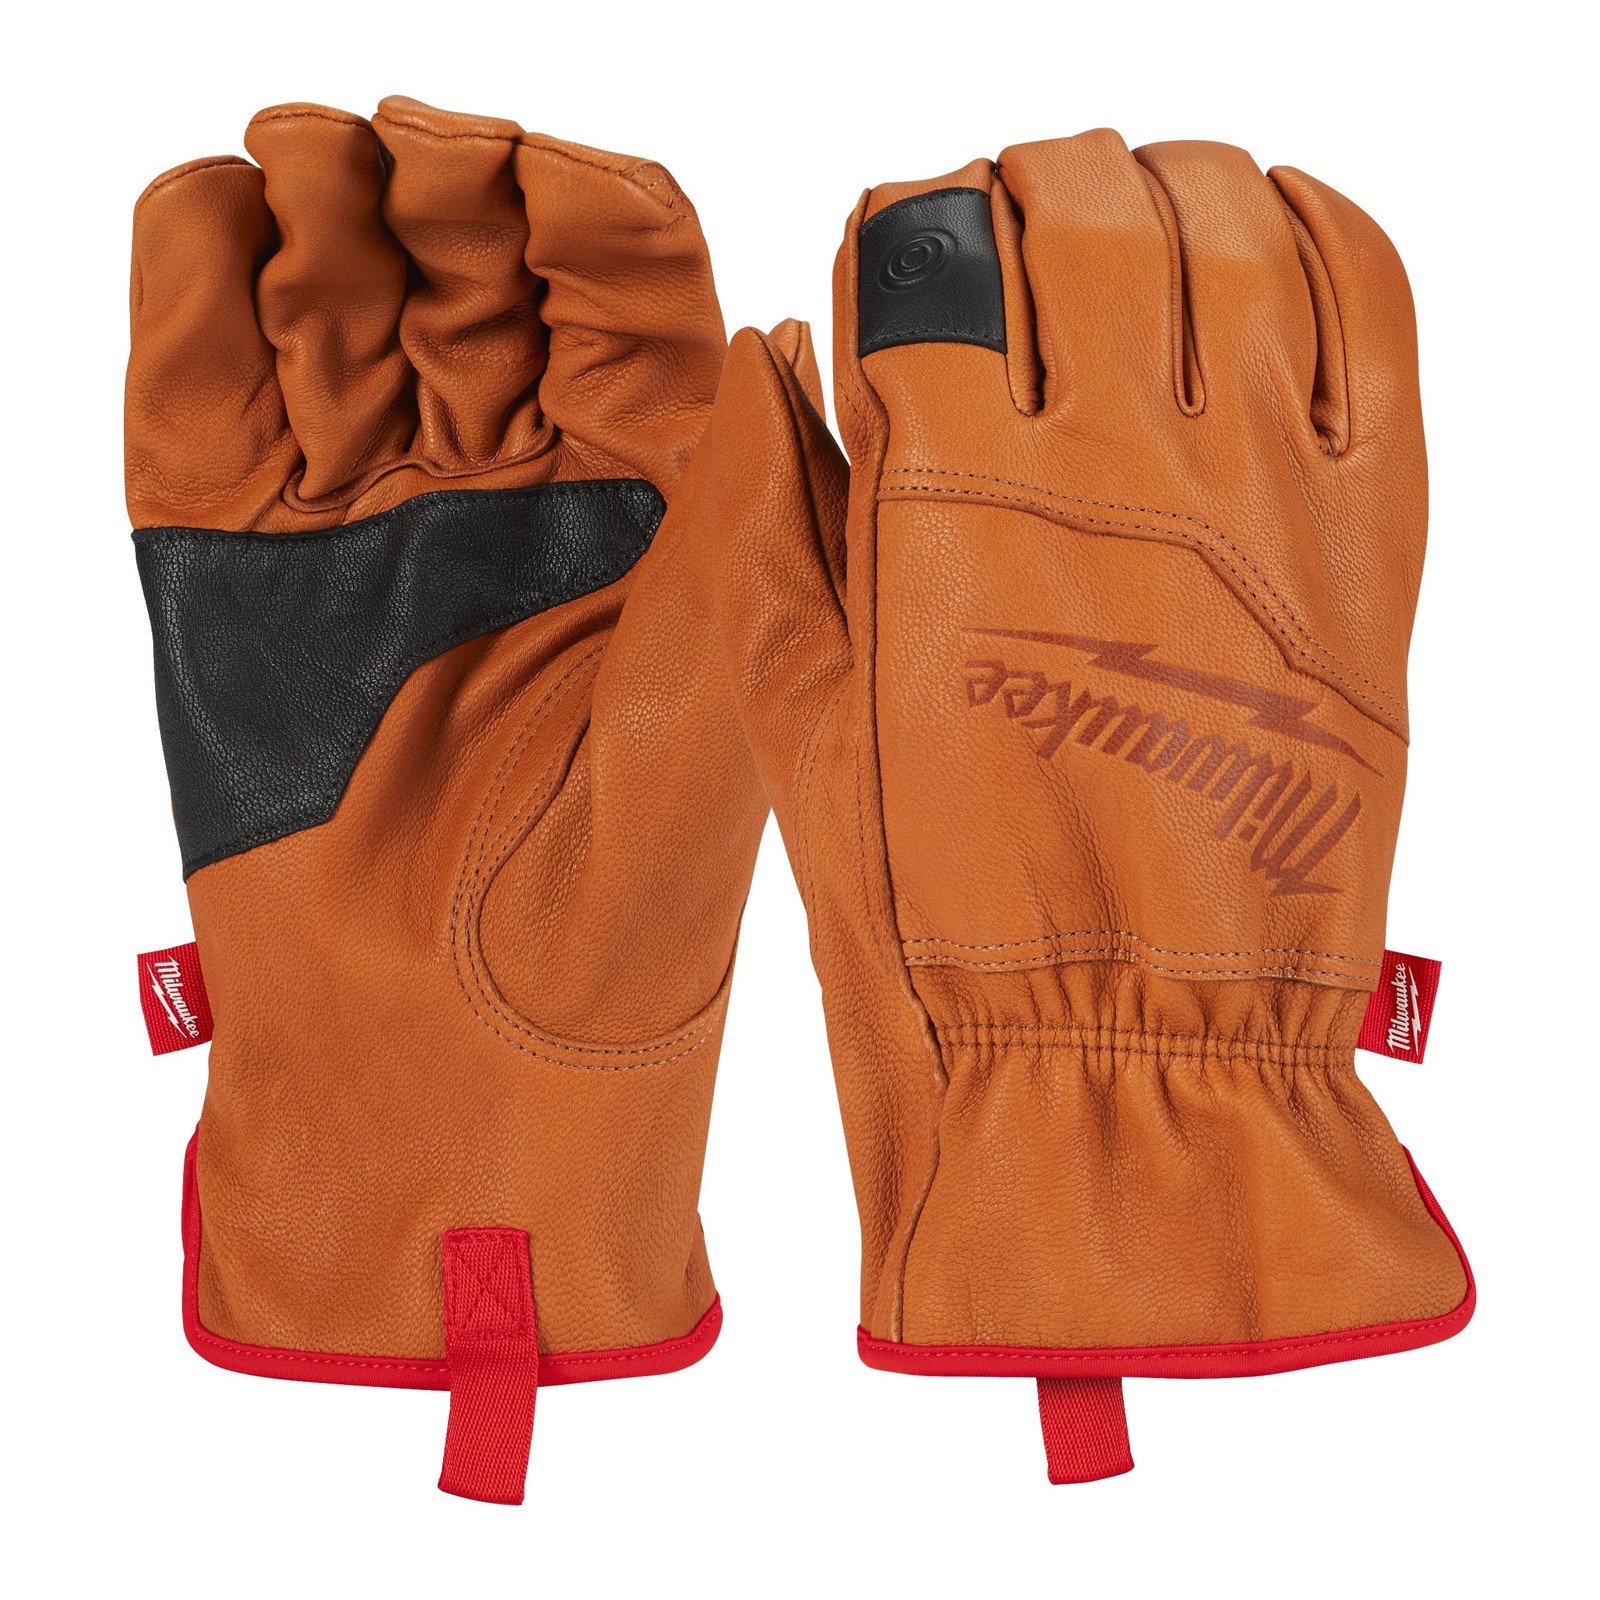
Rukavice pracovné celokožené 10/XL Milwaukee
32,90 €
✓ skladom
Doplnky · 3 produkty
—
Alternatívy a podobné produkty
Všetky
Elektróda bázická CZ EB 121 3,2x450mm Esab 124ks 6kg
57,90 €
Drôt zvárací na cievke 0,6mm 5kg
33,90 €
Drôt zvárací dutinkový na cievke 0,8mm 1kg
11,90 €
Magnetický trojuholník na zváranie Magg 100mm
11,50 €
Drôt zvárací tyčka 3,2x1000mm G102 ESAB
10,00 €
Drôt zvárací tyčka 5,0x1000mm G102 ESAB
10,00 €
Drôt zvárací tyčka 2,0x1000mm G102 ESAB
10,00 €
Drôt zvárací tyčka 4,0x1000mm G102 ESAB
10,00 €